Рабочая поверхность штока гидроцилиндра подвергается наибольшим нагрузкам среди всех подвижных компонентов объемного гидропривода. В процессе выдвижения и втягивания деталь непрерывно взаимодействует с направляющими втулками, опорными кольцами и эластомерными уплотнителями при рабочем давлении до сотен атмосфер. Любой локальный дефект на металле приводит к быстрому истиранию кромок грязесъемников и манжет, провоцируя разгерметизацию узла и падение полезного усилия механизма. Своевременное восстановление штока гидроцилиндра позволяет вернуть механизму паспортный ресурс и исключить аварийный простой оборудования при комплексном ремонте гидроцилиндров.
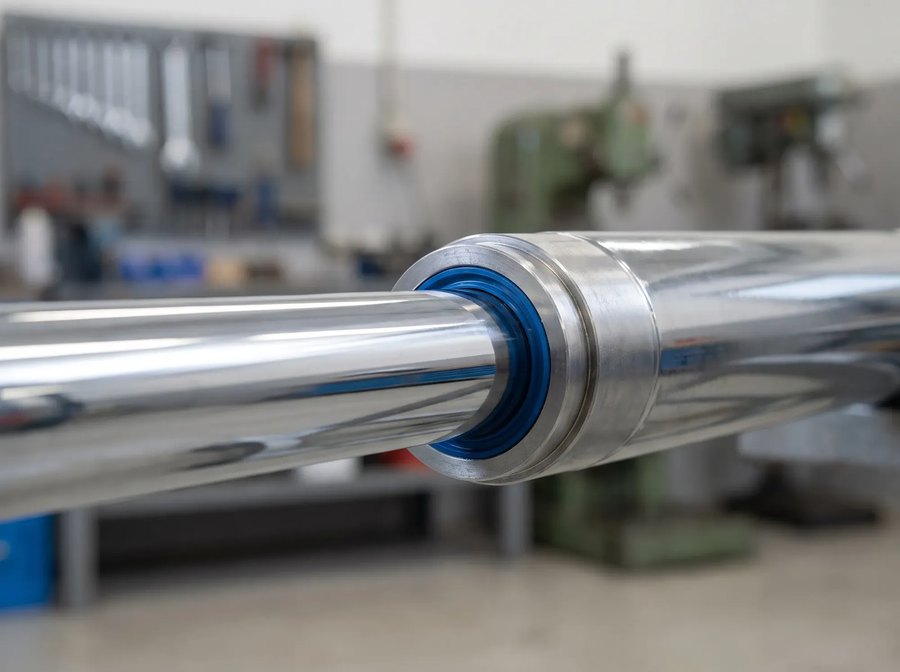
Перед началом восстановительных операций выполняется инструментальная диагностика узла. Ее главная цель — зафиксировать характер дефектов, измерить фактические отклонения формы и определить остаточный запас прочности детали. Измерения проводятся микрометрами и нутромерами в нескольких контрольных сечениях по длине, а прямолинейность проверяется на прецизионных призмах с помощью индикатора часового типа.
К наиболее распространенным дефектам относятся:
Если глубина поверхностных повреждений не превышает 0,1–0,3 миллиметра, геометрию можно вернуть механической обработкой и гальваникой. Однако при критическом изгибе, глубоких сквозных трещинах или критическом утонении металла реставрация становится технически ненадежной. В таких случаях более безопасным решением выступает прямое изготовление штоков по заводскому чертежу или изношенному образцу.
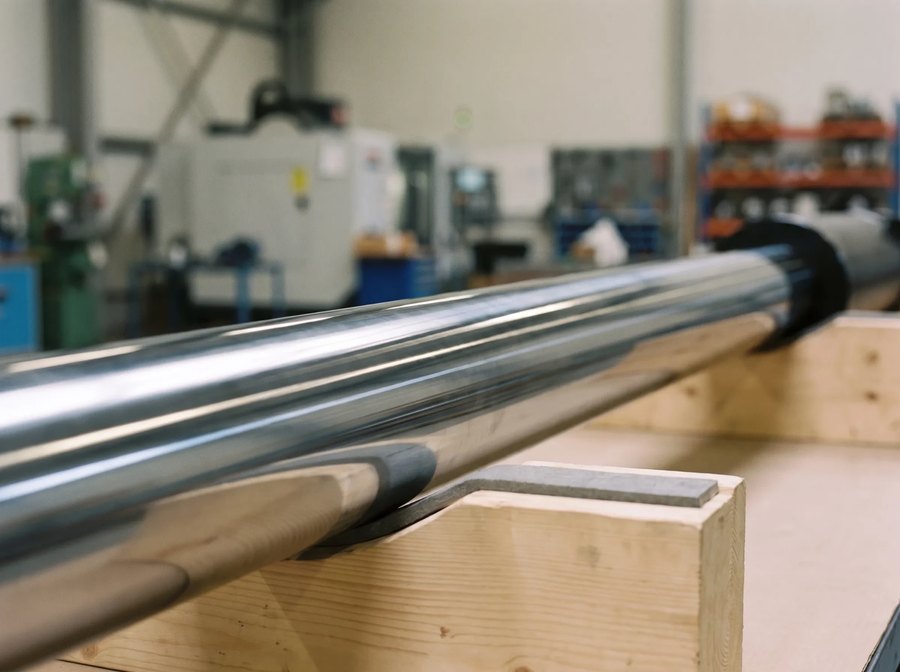
Качественное восстановление зеркала штока требует жесткой технологической дисциплины. Нарушение порядка операций или температурных режимов приводит к внутренним напряжениям и быстрому шелушению защитного слоя.
Последовательность операций включает следующие шаги:
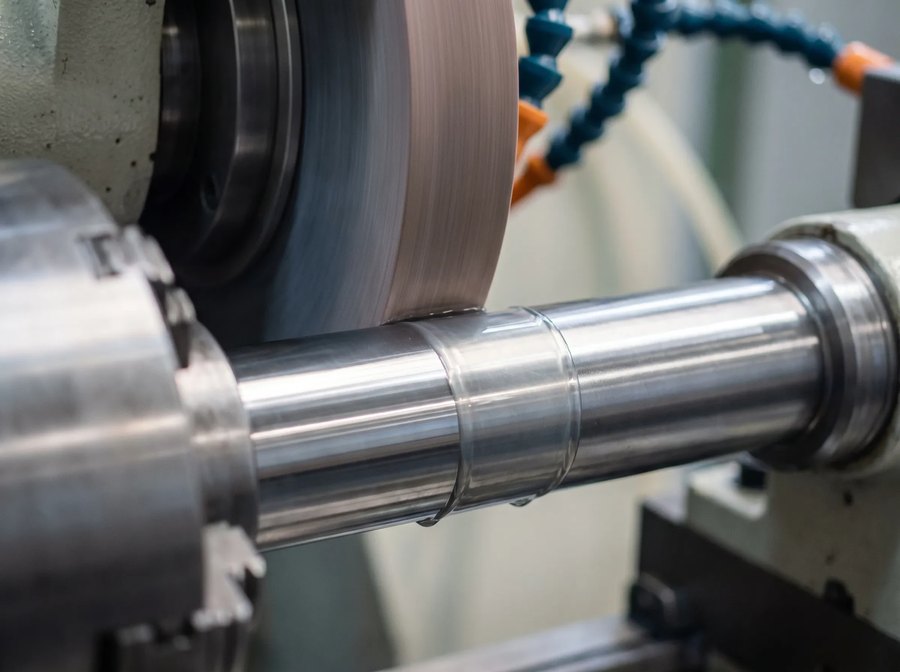
По такому регламенту проводится сертифицированный ремонт штоков на профильных ремонтных участках, оснащенных люнетами для длинномерных изделий.
Для долговременной службы гидравлики восстановленная поверхность должна соответствовать классу точности ISO f7. Недостаточная толщина покрытия ускоряет коррозию, а завышенная шероховатость мгновенно выводит из строя полиуретановые сальники.
| Контролируемый параметр | Гальванический твердый хром | Сверхзвуковое напыление (HVOF) | Требования стандартов |
| Толщина рабочего слоя | 20–50 мкм (для больших диаметров до 40–60 мкм) | 100–300 мкм | Поле допуска по ISO f7 |
| Твердость поверхности | 850–1150 HV (порядка 58–64 HRC) | 1100–1300 HV | Требования ГОСТ 9.301-86 |
| Параметр шероховатости Ra | 0,15–0,25 мкм | 0,20–0,30 мкм | Не грубее Ra 0,4 мкм |
| Коррозионная стойкость в соляном тумане | 100–250 часов до появления точек | 400–600 часов без следов коррозии | ГОСТ 9.308-85 (метод ускоренных испытаний) |
Инженерный нюанс: рабочая поверхность не должна быть отполирована до состояния оптического зеркала с показателем Ra менее 0,05 мкм. Микрорельеф твердого хрома содержит сеть микроскопических пор и трещин, которая необходима для удержания смазочной масляной пленки. При слишком гладкой поверхности манжета начинает работать в режиме сухого трения, перегревается и оплавляется за несколько десятков рабочих циклов.
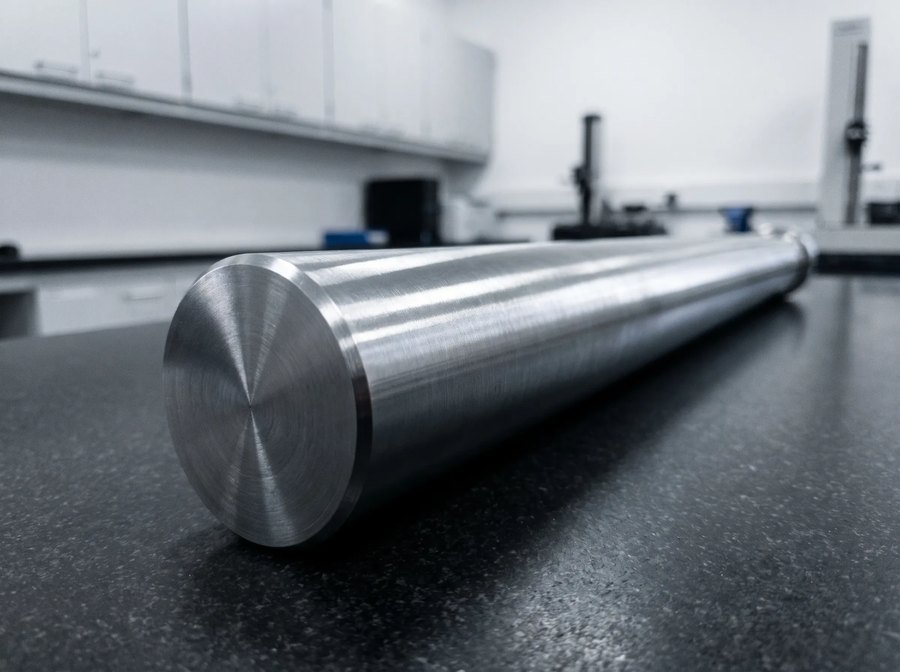
После финишного полирования размер детали может незначительно отличаться от исходных заводских величин. Установка стандартных резинотехнических изделий в этом случае приведет к недостаточному контактному давлению и протечкам. Чтобы исключить зазоры, выполняется прецизионное изготовление манжет и направляющих букс методом точения из износостойкого полиуретана под фактический диаметр восстановленного узла.
Завершающим этапом выступает сборка гидроцилиндра и его обязательное испытание на аттестованном гидравлическом стенде. Агрегат опрессовывается под статическим и динамическим давлением, превышающим номинальное значение на 25–30 процентов. Мастер контролирует герметичность уплотнений, отсутствие протечек по штоку и плавность хода поршня на всем диапазоне перемещения.
Локальная шлифовка дефекта образует раковину или яму на цилиндрической поверхности. В этом месте уплотнительное кольцо теряет плотный прижим, и рабочая жидкость под давлением вытекает наружу. Кроме того, снятие защитного слоя обнажает углеродистую конструкционную сталь, которая быстро покрывается коррозией даже при контакте с гидравлическим маслом.
Главная причина отслоения гальваники — слабая адгезия хрома к металлической основе. Это происходит при недостаточно тщательном обезжиривании, наличии окисной пленки или нарушении плотности тока в гальванической ванне. Также на отслоение влияет явление водородного охрупчивания, если после хромирования деталь не прошла процедуру термической дегазации.
При строгом соблюдении толщины покрытия не менее 20–30 микрон, микротвердости свыше 850 HV и правильном подборе уплотнений ресурс отремонтированной детали составляет до 90–100 процентов от заводского ресурса нового изделия, позволяя сэкономить до половины стоимости нового гидроцилиндра.